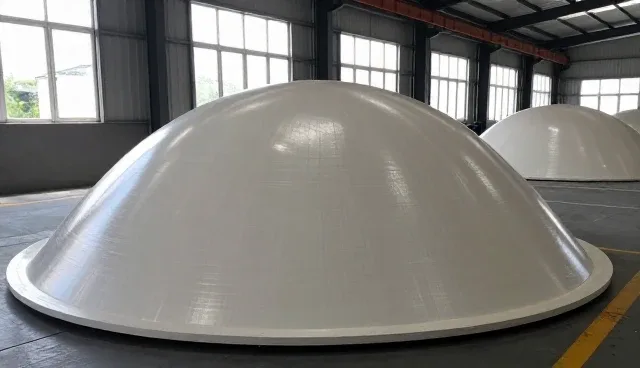
在复合材料封头的加工制造过程中,由于材料特性、工艺参数及设备条件的差异,常常会出现封头变形、气泡、分层等质量问题,影响最终产品的性能和使用效果。复合材料封头作为压力容器的重要组成部分,其加工工艺的合理性和操作规范性直接影响到产品的密封性、强度和安全性。因此,掌握常见问题的分析与处理方法,是提升封头质量、降低生产成本的关键。
一、材料选择不当导致封头质量不达标
复合材料封头的性能很大程度上取决于原材料的选取,如树脂基体、增强材料及固化剂的比例。如果选择的材料不匹配使用场景,例如在高温高压环境下使用低温低强度材料,容易引发封头变形或开裂。因此,应根据实际工况选择合适的复合材料,并进行必要的热压成型试验,确保材料性能满足使用要求。
二、固化工艺控制不严引发分层问题
在复合材料封头的固化过程中,温度、压力和时间的控制直接影响材料的固化程度和内部结构的均匀性。如果固化温度过高或时间不足,会导致树脂固化不完全,从而引发封头内部分层或气泡。为了避免此类问题,应严格遵循固化工艺参数,使用温度控制系统,确保固化过程均匀稳定。
三、模具设计不合理造成封头尺寸偏差
模具是复合材料封头成型的核心工具,其设计是否合理直接关系到产品的尺寸精度和外观质量。如果模具设计不合理,如曲率半径不匹配或型腔尺寸偏差,会导致封头成型后出现尺寸偏差或表面不平整。因此,在模具设计阶段应充分考虑材料特性及成型工艺,进行多次试模和调整,以确保封头成型质量。
复合材料封头加工常见处理方案
| 方案名称 | 基本做法 | 适用条件 | 准备事项 | 注意事项 |
|---|---|---|---|---|
| 优化材料配比 | 根据产品需求调整树脂、增强材料及固化剂比例 | 材料性能不达标 | 进行材料性能测试及配比实验 | 确保材料兼容性,避免反应异常 |
| 改进固化工艺 | 控制固化温度、压力和时间 | 固化不完全或分层 | 安装温度控制系统 | 避免温度骤变导致材料开裂 |
| 调整模具设计 | 优化模具曲率及型腔尺寸 | 封头成型后尺寸偏差 | 进行模具试模和调整 | 确保模具与材料匹配 |
| 加强后处理 | 进行打磨、抛光及表面处理 | 封头表面粗糙或不平整 | 准备打磨设备及抛光工具 | 避免过度处理导致材料损伤 |
| 优化生产流程 | 统一各环节工艺参数及操作规范 | 生产过程中质量波动 | 建立标准操作流程 | 定期检查设备及工艺稳定性 |
| 实施质量检测 | 对成品进行性能及外观检测 | 成品存在质量问题 | 配备检测仪器及标准 | 确保检测方法准确且可重复 |
四、后处理工艺缺失导致表面缺陷
复合材料封头成型后通常需要进行打磨、抛光等后处理工艺,以去除毛刺、气泡和表面不平整问题。如果忽略这一环节,封头表面可能会残留杂质或出现划痕,影响使用效果和美观性。因此,应根据封头的用途和使用环境,合理安排后处理工艺,确保最终产品质量。
对于泉州客鑫封头制造有限公司,建议在生产过程中加强工艺流程的标准化管理,建立完善的质量控制体系,从材料选择、模具设计到固化工艺及后处理环节,全面把控各个环节的细节。同时,应定期开展工艺优化和人员培训,提升生产技术水平,确保复合材料封头的产品质量符合实际需求。